
Voorbereiden op 3D-printen
Je eigen printer kiezen, een waarschuwing krijgen als iets niet past, en het onderdeel goed neerleggen.
Je printer kiezen
Open de instellingen (het tandwiel in het lint, “Werkruimte-instellingen”) en ga naar het onderdeel “Werkvlak”. Onder “Printer” kies je je printer uit een lijst van meer dan vijftig gangbare modellen, waaronder Bambu Lab, Prusa, Creality, Anycubic, Elegoo en nog veel meer.
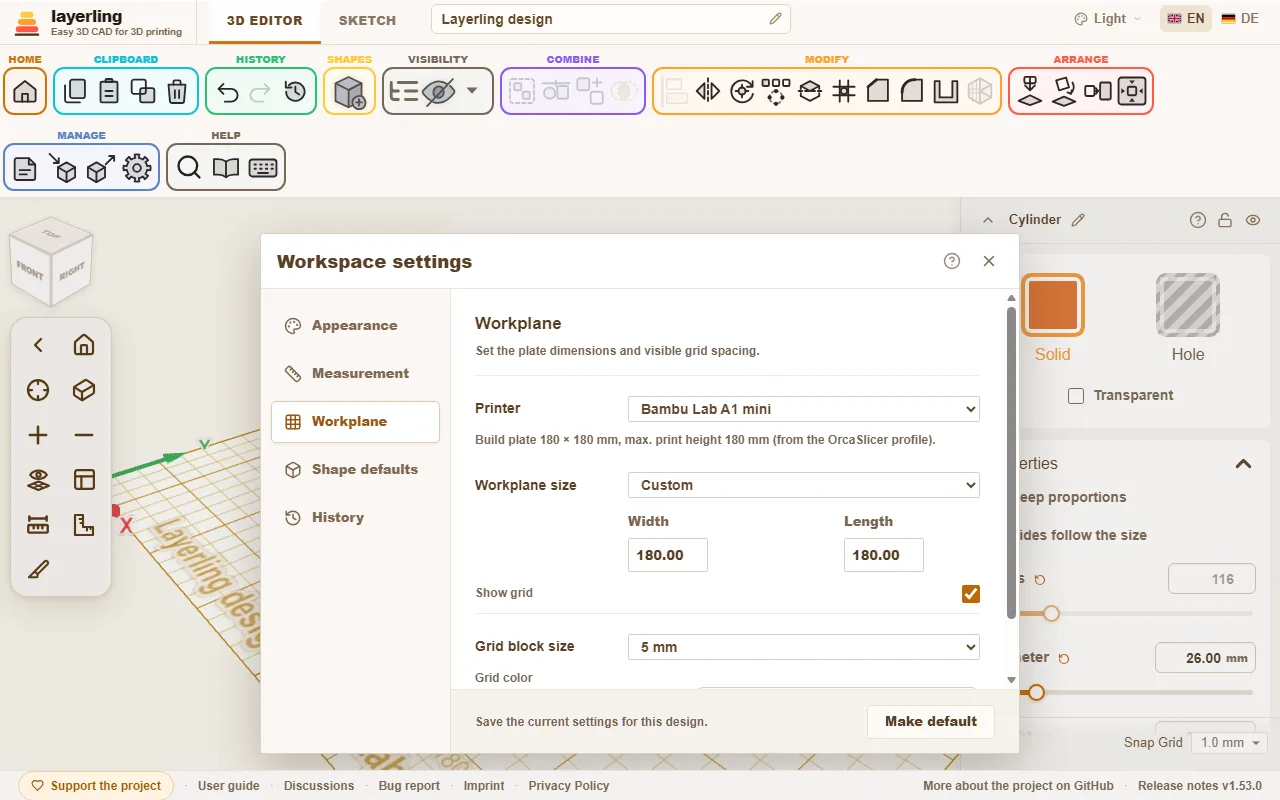
Er gebeuren drie dingen:
- Het werkvlak krijgt de maat van het printbed.
- In de hoek van het werkvlak verschijnen de naam van de printer en zijn printvolume. Zit de tekst in de weg, zet hem dan uit met “Plaatlabels” onder “Werkvlak”; dat geldt ook voor de naam van het ontwerp linksvoor.
- layerling waarschuwt als iets niet past.
De printerprofielen komen uit OrcaSlicer, dus het zijn dezelfde die je slicer kent. Werk je liever zonder printer, kies dan “Geen printer - vrije grootte”. Je kunt de maat van het werkvlak ook met de hand instellen.
Als iets niet past
Een lichaam dat over de rand van de printplaat steekt, wordt gemarkeerd. Een melding vertelt welke kanten uitsteken en hoeveel. Hetzelfde geldt als het onderdeel te hoog is: de hoogte telt vanaf het laagste lichaam, net zoals de slicer het model neerzet.

De waarschuwing houdt je niet tegen om verder te werken. Het is een hint, zodat je niet pas in de slicer ontdekt dat het onderdeel te groot is. Een onderdeel dat te groot is, kun je vaak splitsen: snijd het in tweeën met “Splitsen” en print beide helften apart.
Het onderdeel goed neerleggen
Hoe een onderdeel op de plaat ligt, bepaalt zijn sterkte en uiterlijk. Twee gereedschappen in het gebied “Schikken” helpen daarbij:
- “Plat leggen op vlak”: klik op een vlak en het onderdeel ligt met die kant naar beneden. De beste printrichting in één klik.
- “Laten zakken naar werkvlak” (D): zet het onderdeel op het werkvlak als het ergens in de lucht zweeft.
Een paar vuistregels voor de richting:
- Grote platte vlakken naar beneden. Die hechten het best.
- Leg lange, belaste onderdelen zo neer dat de lagen niet loodrecht op de belasting lopen. Tussen de lagen is een onderdeel het zwakst.
- Vermijd overhangen die steiler zijn dan 45°, of geef ze support in de slicer.
Overhangen vinden
In het menu naast het oog (“Zichtbaarheid”) zet Overhang tonen de overhangen aan. Elk vlak dat steiler dan 45° naar beneden wijst, wordt dan rood-wit gearceerd: daar zou de printer support nodig hebben. Wat op de plaat rust, blijft vrij. Zo zie je al tijdens het ontwerpen of een bol, een boog of een liggend gat zonder support te printen is; het druppelgat is precies daarvoor gemaakt. Draai het onderdeel of leg het op een ander vlak met “Plat leggen op vlak”, en de arcering volgt meteen.
Hoe steil jouw printer aankan, stel je in bij de instellingen onder “Weergave”: van 30° (voorzichtig) tot 70° (voor printers met goede koeling). Een vlak dat op een ander lichaam rust, wordt toch gemarkeerd: layerling kijkt alleen naar het vlak zelf.
Wanddikte, speling en afschuiningen
- Wanden moeten minstens twee extrusielijnen breed zijn, dus 0,8 mm bij een spuitmond van 0,4 mm. Stevige onderdelen hebben 1,2 tot 2 mm nodig.
- Waar twee onderdelen in elkaar passen, heb je speling nodig: meestal 0,2 tot 0,4 mm, afhankelijk van de printer. Maak een klein testpaar voordat je het grote onderdeel print.
- Veel mensen schuinen de onderste rand die op de plaat ligt licht af. Zo loopt de eerste laag niet uit ("olifantenvoet").
Als je klaar bent
Kies “Exporteren” en daarna STL of 3MF. STL is het eenvoudigste formaat. 3MF bewaart namen en kleuren van de afzonderlijke lichamen en is daarom handig als je in meerdere kleuren print. Het exportvenster laat ook zien hoeveel gram en meter filament het onderdeel massief geprint zou kosten. Meer in Bestanden en opslaan.